
二、接合部工藝可靠性設計的任務
針對表面貼裝生產現場不同工序組合,可能就是產生質量問題的原因。例如,對接合部可靠性產生影響的因素有:① 焊膏印刷工序對PCB焊盤所供給的釬料量的設定;② 貼片工序中元器件對PCB焊盤的位置偏差,以及元器件電極部與PCB焊盤間的間隙;③ 再流焊接工序中溫度曲線的優化。因此,在建立能確保產品生產高質量的SMT生產線時,不僅要對現場發生的所有不良加以預測,而且還要配備相應的現場糾正措施和對策。三、工藝可靠性設計的定義和內容1.工藝可靠性設計的基本概念表面組裝與穿孔安裝比較,不僅生產現場管理的項目多,而且復雜。在進行確保產品生產質量的SMT工藝過程控制時,不僅要對現場可能發生的不良現象加以預測,而且還應采取相應配套的糾正措施和對策。這里將能預防現場發生不良的生產要素的設計,稱為“工藝可靠性設計”。工藝可靠性設計的內容可歸納為接合部可靠性設計、PCB焊盤設計、印刷鋼網開口設計等3大部分內容,它們都可以利用計算機來進行,其中焊盤設計和鋼網開口設計也可以用手工計算進行。工藝可靠性設計的流程如圖5所示。
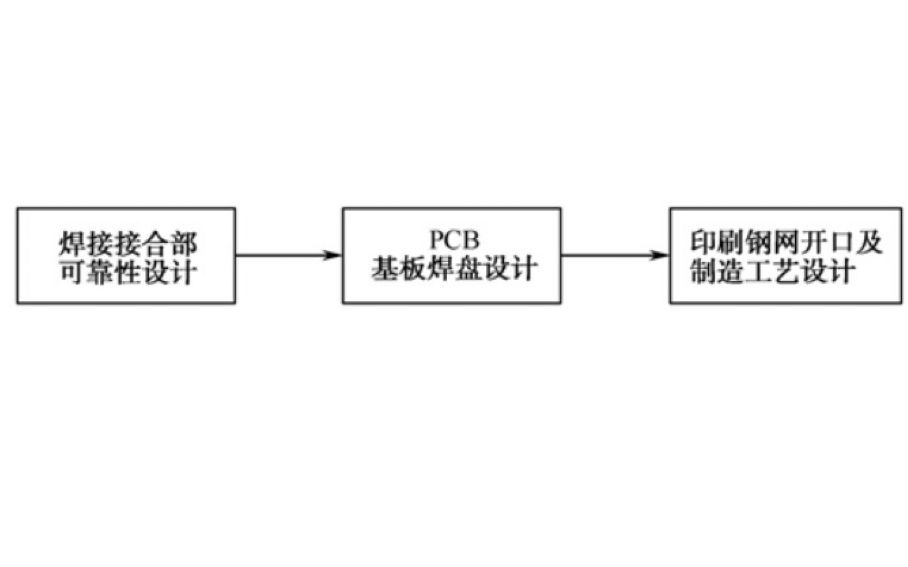
圖5 工藝可靠性設計流程
2.利用計算機進行接合部可靠性設計利用計算機進行焊接接合部的可靠性設計,即從可靠性的觀點出發確定焊接接合部的必要的釬料量。由于SMC/SMD再流焊接后所形成的焊點結構多種多樣,遠比THT方式復雜,因此,面對復雜的接合部形狀,采用計算機進行接合部的可靠性設計時,首先要確定可靠性的管理項目,其設計內容和設計的順序如圖6所示。
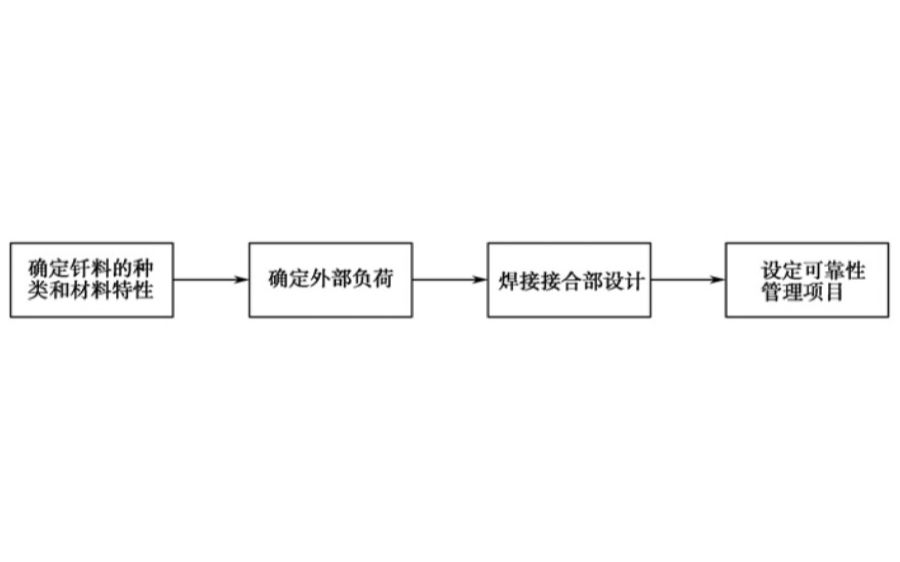
圖6 工藝可靠性設計的順序
(1)確定釬料材質。焊接接合部可靠性的主要故障模式是釬料接合部疲勞壽命導致釬料裂紋所造成的失效,因此,選擇釬料時要特別關注其疲勞壽命特性。目前在有鉛情況下普遍使用的釬料是Sn37Pb,無鉛制程時較多使用Sn3.0Ag0.5Cu(SAC305)和高可靠性產品用的Sn3.8Ag0.7Cu(SAC387)。(2)確定外部負荷。所謂外部負荷是針對所設計的釬料接合部可能遭受的外部應力,這些外部應力往往由于受到環境機械振動和溫度劇變等因素所形成。(3)焊接接合部設計。在確定了所選用的釬料的疲勞壽命特性和外部負荷后,就可通過計算機仿真模擬畫出能經受住的應力或高溫下接合部釬料的輪廓敷形,并以此作為標準形狀,由計算機確認無誤后,表明設計達到了目標。(4)設定可靠性管理項目。完成接合部設計后,就是設定現場可靠性管理項目。設定時首先應考慮現場的可能變動因素(例如,貼裝元器件的位罝偏差、印刷焊膏量的誤差、接合部釬料輪廓形狀變化等),將這些變量輸給計算機,再根據這些變量對可靠性可能造成的影響,確定對這些變量的必要的控制范圍,并明確其為可靠性的管理項目。上述結果也可作為生產線上管理可靠性的檢查項目,利用計算機的仿真功能,預先對生產線進行可靠性管理項目的研究。3.PCB焊盤設計焊接接合部可靠性設計完之后,就要進行焊盤的設計。進行焊盤設計時應考慮的主要因素如圖7所示。
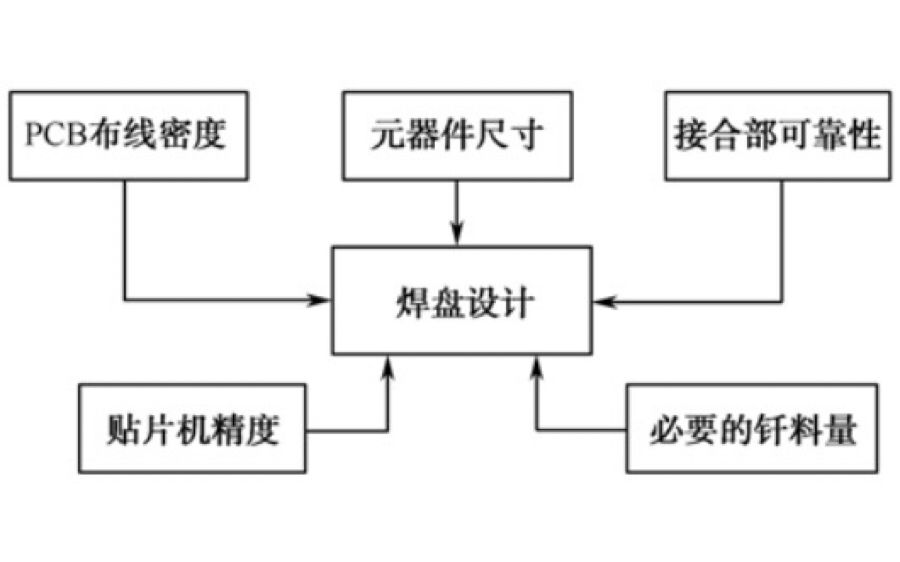
圖7 焊盤設計時應考慮的主要因素
必要的釬料量是確保接合部可靠性的前提,元器件的貼裝精度可防止元器件的貼裝位置偏差。在不影響PCB布線間隙和安裝密度的前提下,焊盤尺寸通常應盡量往大的允差靠近。對在再流焊接過程中可能出現的橋連、翹立等現象,在設計時要采取一定的預防措施。必須對各種各樣不良現象的發生機理完全掌握后再制定焊區的相關尺寸。4.印刷鋼網開口尺寸設計要說接合部可靠性設計是為接合部求得必要的釬料量的話,那么印刷鋼網開口尺寸大小的選擇,就是為已設計的焊盤區提供再流焊接中實際所需的釬料量。由釬料量決定鋼網開口尺寸的具體步驟和方法方法可參照圖8進行。
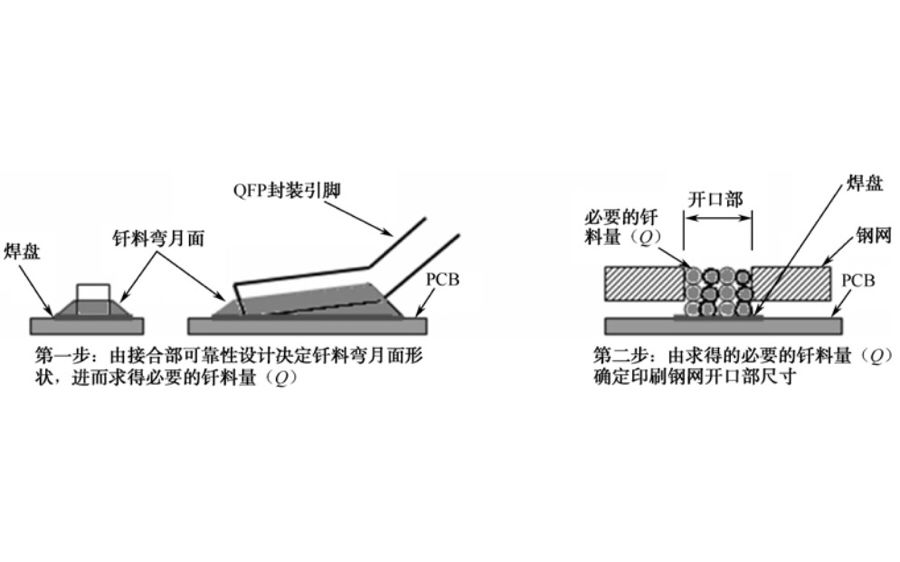
圖8 印刷網板開口部設計參考方法(以QFP為例)